Zama
Scarto
Zero
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione
Il Primo Metodo Certo per Abbattere gli Scarti nella Fonderia di Pressofusione

Dopo anni di esperienza nella pressofusione, il metodo di Roberto Camerin diventa Formula Foundry: un software per ottimizzare il processo produttivo.
Scopri Formula Foundry →
Ciao Sono Roberto Camerin.
Ti scrivo per comunicarti che esistono aziende che hanno imparato un metodo certo per abbattere gli scarti nella fonderia di pressofusione zama.
Ti è mai capitato di non dormire di notte perché il giorno seguente devi mettere in produzione un nuovo articolo, per un tuo cliente strategico e importantissimo, ma non sai effettivamente quale risultato otterrai?
Naturalmente, sai che non puoi sbagliare perché non lo puoi perdere.
E ovviamente, sai che non hai margini per assorbire i costi di un nuovo progetto.
La parte interessante è che ti sei affidato ai tuoi progettisti migliori per la realizzazione dello stampo ma non sai cosa accadrà domani mattina quando entrerai in fonderia, perché in quel posto non entrano formule matematiche e non puoi sapere esattamente dove possono arrivare i simulatori di processo!
Consolati, difatti non sei l’unico ad avere passato questa brutta avventura.
Numerosi clienti che hanno chiesto il mio intervento si sono trovati nella stessa situazione.
Nel mondo attuale della fonderia di pressofusione zama non esiste un collegamento preciso tra chi progetta e/o simula lo stampo e l’ufficio tecnico che decide lo standard qualitativo del progetto, pertanto tutto si ferma negli uffici di progettazione.
Ma cosa succede quando lo stampo viene portato in fonderia e il processo deve essere perfettamente regolato attraverso i migliori parametri disponibili sulla macchina?
Difatti è chiaro che la maggior parte degli operatori macchina ha una scarsa conoscenza delle potenzialità dell’impianto.
La cosa interessante è che sfruttano solo il 40% del potenziale delle macchine per pressofusione zama, fermandosi all’utilizzo dei parametri base.
Questo perché quasi mai i costruttori, durante la fase di installazione hanno tempo sufficiente da dedicare a corsi di formazione completi agli operatori; mentre altri ti vendono l’impianto e ti salutano lasciandoti completamente nella…
Ciò porta ad avere il processo fuori controllo e la conseguenza è una produzione ad alto scarto che potrebbe danneggiare il tuo conto economico e soprattutto la tua reputazione come azienda fornitrice.
La parte interessante è che in un processo multistadio (fusione, vibrofinitura, pulimentatura, rivestimento galvanico, ossidazioni chimiche, verniciatura, ecc…), a fronte di un problema, è molto difficile, se non impossibile, capirne e risolverne la causa.
Difatti, con gli strumenti disponibili oggi, e con la mancanza di collegamento tra l’ufficio di progettazione e la fonderia, ecco come si cerca di controllare le macchine in maniera poco funzionale ad abbassare la percentuale di scarto.
Per anni ho scelto di raccontare la pressofusione attraverso due percorsi distinti: Zama Scarto Zero e Alluminio Scarto Zero. Due materiali diversi, con caratteristiche, comportamenti e criticità specifiche. Due mondi che richiedono conoscenze tecniche precise e approcci adeguati alle loro peculiarità.
Ma lavorare sulla pressofusione significa anche accorgersi che molte delle competenze necessarie per comprendere, progettare e migliorare un processo non si fermano al materiale. È proprio da qui che è iniziato il nostro percorso.
La curiosità come punto di partenza
Nel 2017 sono partito dal blog sulla zama.
Approfondire un materiale significa inevitabilmente andare oltre le sue caratteristiche generali. Significa studiarne il comportamento, osservare i problemi che si presentano in produzione, cercare di capire da dove nascono e sperimentare soluzioni diverse.
Significa, per esempio, chiedersi perché un difetto compare in una determinata zona del pezzo, cosa succede durante il riempimento, come una variazione dei parametri di iniezione possa modificare il risultato o quanto una scelta progettuale possa condizionare il processo ancora prima di arrivare alla pressa.
Nel 2022 si è aggiunto il blog sull’alluminio, non come un cambio di direzione, ma come una naturale conseguenza della curiosità che mi ha portato a continuare a osservare ciò che succede nel campo della pressofusione.
Una domanda porta spesso a un’altra.
Un parametro può essere interpretato diversamente. Un problema può avere una causa che non avevamo considerato. Una soluzione che funziona in determinate condizioni può suggerire un approccio diverso in altre.
E quello che si impara lavorando su un materiale può diventare uno spunto per comprendere meglio anche ciò che succede con un altro.
Due materiali diversi, molte competenze trasversali
Zama e alluminio non sono intercambiabili. Hanno proprietà e criticità diverse e richiedono approcci differenti. Cambiano i parametri di processo, le condizioni operative, i comportamenti durante il riempimento e la solidificazione e le problematiche che possono emergere sul pezzo.
La conoscenza di un materiale, quindi, non può essere semplicemente trasferita dall’uno all’altro senza adattamenti.
Questo, però, non significa che le competenze siano necessariamente separate.
Quando si analizza un processo di pressofusione, il materiale è solo uno degli elementi da considerare. entrano in gioco molti altri elementi, quali, ad esempio, la geometria del pezzo, il sistema di alimentazione, la gestione dell’iniezione, le condizioni di riempimento, la termoregolazione, la solidificazione e i parametri della pressa e molto altro.
Anche l’analisi di un difetto richiede spesso di mettere in relazione più variabili: non basta osservare il risultato sul pezzo, bisogna ricostruire ciò che è successo durante il processo di riempimento.
La competenza sulla pressofusione è trasversale proprio perché sa distinguere ciò che cambia da ciò che rimane.
Conoscere materiali diversi permette di fare confronti, individuare relazioni e mettere continuamente alla prova ciò che si è imparato. Non per applicare la stessa soluzione ovunque, ma per avere più strumenti con cui interpretare un problema e capire quali elementi dipendono dal materiale e quali appartengono invece al processo nel suo insieme.
Da un materiale all’altro, senza smettere di cercare
È anche per questo che sono nati i blog Zama Scarto Zero e Alluminio Scarto Zero.
Sono stati due percorsi editoriali distinti, costruiti intorno a materiali diversi, attraverso i quali ho approfondito e condiviso una parte sempre più ampia delle mie conoscenze sulla pressofusione.
Quel percorso mi ha permesso di studiare, sperimentare, confrontare e raccontare.
E mi ha ricordato una cosa semplice: la conoscenza non è un punto di arrivo.
Se c’è qualcosa che può essere capito meglio, vale la pena approfondirlo.
Se c’è qualcosa che può essere fatto meglio, vale la pena provarci.
Anche quando provare significa mettere in discussione quello che già si conosce e accettare la possibilità di aver sbagliato in passato o di dover cambiare approccio nel presente.
È parte del mio modo di lavorare: non smettere di fare domande e non considerare definitivo ciò che può ancora essere migliorato.
Dalla conoscenza alla condivisione
La ricerca, però, diventa ancora più utile quando può essere condivisa.
È per questo che ho sempre scelto di raccontare ciò che ho studiato e sperimentato: un approfondimento tecnico, l’analisi di un difetto o una riflessione su un parametro di processo possono partire da un caso specifico, ma diventare un’occasione per guardare un problema da un’angolazione diversa.
Perché dietro a un pezzo che presenta un difetto, a un riempimento non corretto o a un parametro che non produce il risultato atteso, raramente esiste una sola variabile da correggere.
Serve capire il sistema, mettere in relazione le informazioni disponibili e distinguere ciò che è causa da ciò che è soltanto una conseguenza.
È questo il valore che cerco di dare alla conoscenza: non una risposta valida in assoluto, ma elementi in più per capire, valutare e scegliere.
Quando la competenza supera il materiale
Ho iniziato raccontando la pressofusione attraverso due materiali e due percorsi distinti.
Oggi, però, la conoscenza costruita attraverso quei percorsi è diventata più ampia del loro perimetro iniziale.
Le differenze tra zama e alluminio restano fondamentali. Proprio la conoscenza di queste differenze permette però di mettere in relazione esperienze diverse, confrontare comportamenti e riconoscere ciò che è specifico di un materiale e ciò che appartiene invece al processo di pressofusione nel suo insieme.
A questo punto può evolvere anche il modo di organizzare e condividere queste conoscenze.
Formula Foundry nasce e cresce proprio in questa direzione: trasformare l’esperienza maturata nella pressofusione in conoscenza, metodo e strumenti concreti per chi lavora in fonderia.
Il software Formula Foundry rappresenta la parte più concreta di questo percorso: uno strumento che porta queste conoscenze nel lavoro quotidiano e le mette a disposizione di chi deve analizzare, valutare e ottimizzare un processo di pressofusione.
Anche il modo di condividere questa conoscenza può quindi evolvere. Il sito e i canali editoriali di Formula Foundry diventeranno progressivamente lo spazio in cui confluiranno anche i contenuti e le esperienze che ho costruito negli anni attraverso i blog Zama Scarto Zero e Alluminio Scarto Zero.
Non si tratta quindi di cancellare due percorsi per sostituirli con un altro.
Si tratta di riunire sotto un’unica identità una conoscenza che, nel tempo, è diventata più ampia dei percorsi editoriali con cui ho iniziato a raccontarla.
I due blog fanno parte di una storia che continua. Cambiano lo spazio e il modo in cui organizzo i contenuti, ma non cambia la curiosità che li ha generati.
Non cambia ciò che conosci
Il passaggio a Formula Foundry non significa lasciare indietro ciò che è stato costruito. Significa portarlo in uno spazio più ampio, capace di rappresentare una competenza che nel tempo si è sviluppata oltre il singolo materiale.
Zama e alluminio continuano a essere parte della mia storia e dei miei contenuti. Ma non sono più il confine del racconto.
Perché continuare a conoscere, sperimentare e mettere in discussione quello che già conosco fa parte del mio modo di lavorare. E quello che imparerò, continuerà ad essere condiviso, con la stessa professionalità e curiosità con cui ho iniziato.
Non cambia ciò che conosci.
Cambia il punto in cui lo trovi.
ROBERTO
Se tu, in primis, non credi in te stesso, chi altro lo farà al posto tuo?
Quante volte non mi sono sentito in grado di fare una cosa, di affrontare una situazione complessa, di prendere una decisione importante per la mia vita o per la mia professione…
Quante volte non ho raggiunto il mio obiettivo perché io stesso non credevo in quello che stavo facendo?
Mi collego a quanto mi è accaduto circa 1 anno fa.
Mi sono iscritto ad un torneo di tennis, nella sezione “singolo maschile”, con l’obiettivo di non sfigurare, di non uscire dal campo “con le ossa rotte”.
Direi che non era un obiettivo particolarmente stimolante…
Ebbene, ho affrontato la partita inaugurale con la convinzione che non avrei passato il primo turno, e così è stato.
Stiamo per concludere l’anno in corso e ci stiamo avvicinando alle feste natalizie.
Per me è stato un anno ricco di soddisfazioni e di importanti novità.
Si avvicina il 2024 con grande speranza e voglia di alzare ulteriormente l’asticella.
A gennaio ci sarà Euroguss 2024, la principale fiera mondiale della pressofusione e cercherò di dare il mio contributo anche a questo evento.
Buongiorno.
Ho il piacere di ricordarti il grande successo dell’open day di Formula Foundry, appena terminato (dal 28 al 30 novembre).
Hanno scoperto come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di zama a raggiungere questi obiettivi in tempi ristrettissimi.
Ho il piacere di ricordarti l’invito all’open day di Formula Foundry, che avverrà previo appuntamento (e conferma da parte delle fonderie disponibili ad essere visitate).
Scopri come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di zama a raggiungere questi obiettivi in tempi ristrettissimi.
Ho il piacere di invitarti all’open day di Formula Foundry, che avverrà previo appuntamento (e conferma da parte delle fonderie disponibili ad essere visitate).
Scopri come Formula Foundry, il metodo originale per progettare, regolare e monitorare i parametri di processo in fonderia, ha aiutato molte fonderie di zama a raggiungere questi obiettivi in tempi ristrettissimi.
Ecco cosa puoi fare per partecipare a questo open day: scegli cosa vuoi visitare di persona in una delle seguenti giornate.
Non preoccuparti: non è colpa tua!
Investi qualche minuto leggendo quello che ti propongo e sarà tutto chiaro in pochissimo tempo…
Nel mondo attuale delle fonderie viene sfruttato solo il 30% del potenziale delle macchine, perché non esistono strumenti in grado di far dialogare chi progetta lo stampo e chi regola la pressa.
Puoi avere più soluzioni da adottare simultaneamente nella tua fonderia?
Combattere sui mercati è una gara, una competizione: si corre per battere gli altri, non per fare una scampagnata e senza preparazione, nessun atleta ha mai vinto una gara seria.
Per questo formazione e improvvisazione, si ricollegano logicamente: la formazione è l’anello mancante rispetto a ciò che fanno le aziende oggi e la preparazione è l’unico modo per prosperare e vincere sui mercati.
Inserire un progetto formativo adeguato nella tua azienda significa applicare un approccio programmato e strutturato.
Semplificando, significa:
-Capire dove sono focalizzate le lacune dell’azienda
-Fornire un progetto formativo diverso dallo standard esistente in commercio
-Esporre concetti complessi in maniera semplice e facilmente assimilabile da tutti i livelli gerarchici aziendali
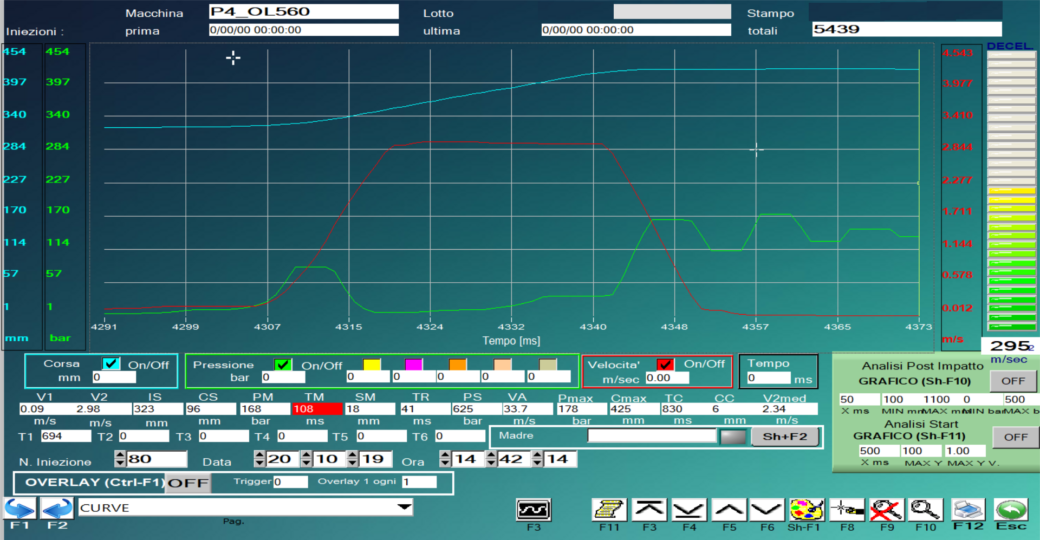
Ora desidero sfatare un mito: è possibile scegliere molto rapidamente macchina, pistone e parametri ottimali di processo senza commettere errori, senza lasciare nulla al caso e confrontando tra loro tutte le possibili combinazioni ottimali di cui disponi per ottenere il meglio dal tuo stampo.
Leggi con attenzione la prova stampo che ti riporto di seguito.
È un dato consolidato: semplici dettagli possano generare risultati decisamente differenti sulle fusioni.
Non sto parlando di teorie marziane: si tratta di focalizzare la nostra attenzione sulla misurabilità del maggior numero di variabili che gravitano attorno al processo produttivo; non possiamo permetterci di trascurare dettagli a cui non avevi ancora pensato, almeno fino ad oggi.
Naturalmente il concetto di misurabilità non è applicabile a tutto ciò che circonda il processo: più rendi misurabili e controllabili le variabili di processo, meno saranno in grado di influenzare negativamente la qualità delle tue fusioni.
Ecco una richiesta che ricevo con costanza: come ottenere l’abbattimento drastico delle porosità nei pezzi pressofusi.
Facciamo una premessa.
Abbiamo già chiarito alcuni aspetti riguardo la pressione idraulica ottimale del pistone in seconda fase.
Abbiamo anche visto cosa accade alla pressione specifica sul metallo, parametro fondamentale per compattare correttamente i pezzi prima che vengano estratti dallo stampo.
Siamo giunti alla conclusione che per curare bene la terza fase, è fondamentale curare chirurgicamente proprio questi due parametri: non a caso, la terza fase è definita “fase di pressione o di compattazione dei pezzi”.
Abbiamo anche capito che il compito principale svolto dalla fase di pressione è quello di compattare i pezzi durante la loro fase di raffreddamento, ovvero quando avviene il passaggio di stato da liquido a solido: durante la fase di solidificazione i pezzi hanno una tendenza naturale a contrarre il loro volume; quindi la fase di pressione ha il compito di comprimere i pezzi fino al completamento del loro passaggio di stato liquido – solido, per mantenere le loro tolleranze dimensionali rispetto ai parametri calcolati dai progettisti.
In realtà, la terza fase ha un ulteriore compito molto importante.
Naturalmente, il problema non si limita semplicemente a questa considerazione.
L'esperto nella riduzione degli scarti nel processo di pressofusione
